Artykuł sponsorowany
Jak przygotowanie kartonów falistych wpływa na gęstość beli i stabilność pakietu
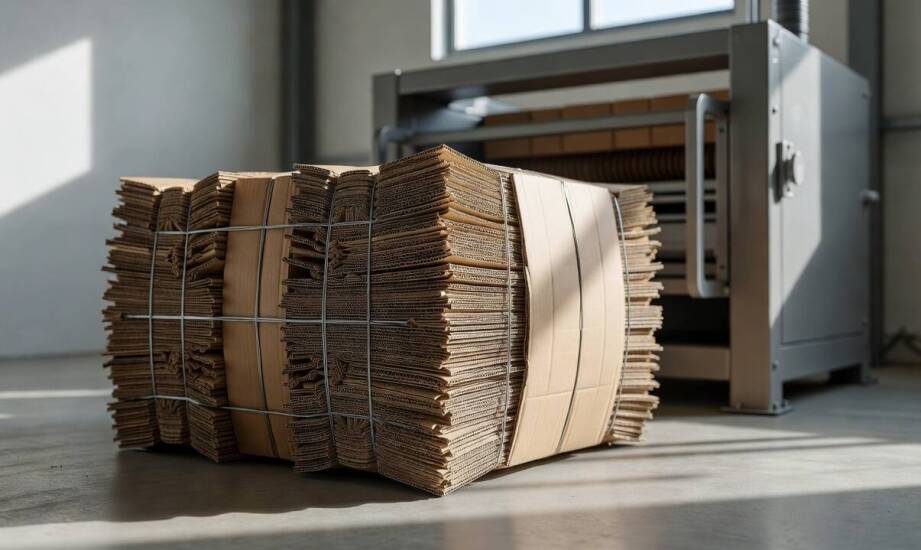
W procesie profesjonalnego belowania kartonów o ostatecznej jakości uformowanej beli decyduje w pierwszej kolejności fizyczny stan samego wsadu, a dopiero później parametry techniczne wykorzystywanej maszyny. Odpowiednie, rygorystyczne przygotowanie zebranego materiału przed załadunkiem do komory prasy pozwala uzyskać pożądaną, powtarzalną gęstość oraz wysoką stabilność pakietu. Zasada ta sprawdza się niezależnie od używanego modelu urządzenia czy skali prowadzonej gospodarki odpadami w danym przedsiębiorstwie.
Wpływ właściwości tektury i przygotowania wsadu na strukturę beli
Karton falisty składa się z płaskich linerów oraz wewnętrznej warstwy pofalowanej, zwanej flutingiem. Ten charakterystyczny układ konstrukcyjny tworzy wewnątrz struktury surowca liczne kieszenie powietrzne, które podczas prasowania działają jak naturalna sprężyna. Tektura lita ma z kolei zwartą, jednolitą budowę pozbawioną elementów amortyzujących. Z tego powodu pod wpływem nacisku zachowuje się ona znacznie bardziej przewidywalnie i o wiele łatwiej osiąga wysoką gęstość przy mniejszym nakładzie siły ze strony siłowników. Różnica w architekturze obu materiałów sprawia, że paczki formowane z kartonu falistego wymagają znacznie staranniejszego układania poszczególnych warstw. Złe lub przypadkowe rozmieszczenie materiału prowadzi do nadmiernego sprężynowania arkuszy i powstawania rozległych pustych przestrzeni wewnątrz formowanego bloku. W codziennej praktyce magazynowej mieszanie obu rodzajów surowca w jednej beli odczuwalnie obniża jej stabilność strukturalną, a także utrudnia późniejsze, bezpieczne rozformowanie materiału w papierni.
Zagniecenie sztywnych arkuszy przed umieszczeniem ich w urządzeniu znacząco zmniejsza początkową sztywność przestrzenną tektury. Taki stosunkowo prosty zabieg pozwala na zauważalnie gęstsze i szczelniejsze ułożenie materiału w komorze. Duże formaty wielkogabarytowych opakowań warto wstępnie składać wzdłuż fabrycznych linii bigowania, co ułatwia ucieczkę uwięzionego powietrza. Mniejsze fragmenty i ścinki najlepiej układać na przemian z dłuższymi arkuszami, co skutecznie zapobiega kłopotliwemu zjawisku mostkowania materiału między ścianami maszyny. Skrupulatne usunięcie resztek pierwotnej zawartości, taśm klejących, etykiet foliowych czy wewnętrznych wkładek plastikowych eliminuje dodatkowe puste przestrzenie blokujące kompresję i zapobiega wtórnemu zanieczyszczeniu surowca. Czysty oraz całkowicie suchy wsad zawsze osiąga wyższą gęstość przy dokładnie tym samym ustawieniu maszyny. Obecność wilgoci lub obcych, twardych elementów zwiększa bowiem ogólną sprężystość całego pakietu i fizycznie hamuje równomierne zagęszczenie kolejnych warstw.
Znaczenie parametrów prasy dla powtarzalnego stopnia kompresji
Generowana siła nacisku, całkowity czas trwania cyklu roboczego oraz przemyślany sposób podawania wsadu bezpośrednio określają parametry końcowe formowanej paczki. Wartości roboczego ciśnienia różnią się diametralnie w zależności od zastosowanego urządzenia, jednak w większych modelach przemysłowych nacisk rzędu kilkudziesięciu ton pozwala trwale wyeliminować powietrze z kieszeni falistych. Parametry logistyczne, takie jak waga osiągająca niekiedy pułap kilkuset kilogramów, zależą wprost od gabarytów i specyfikacji technicznej konkretnego rozwiązania. Niezwykle ważnym czynnikiem pozostaje również czas aktywnego prasowania. Krótki cykl z jednoczesnym utrzymywaniem stałego ciśnienia już po osiągnięciu docelowej siły docisku gwarantuje powtarzalność struktury pomiędzy kolejnymi partiami przerabianego surowca. Ta funkcja zapobiega natychmiastowemu rozprężeniu arkuszy, zanim nastąpi ich ostateczne wiązanie.
Sama technika ładowania materiału ma ogromne, często niedoceniane znaczenie dla końcowej integralności bryły. Umieszczanie w maszynie całych pudeł, zamiast mocno rozdrobnionych ścinków, zwiększa sztywność i stabilność pakietu, ponieważ duże, płaskie arkusze lepiej zazębiają się podczas pionowej kompresji. Odpowiednio dopasowana belownica do kartonów z przemyślanym układem hydraulicznym ułatwia proces formowania zbitych, prostych w magazynowaniu bloków, które są natychmiast gotowe do załadunku transportowego. Projektując ciąg technologiczny, trzeba pamiętać, że sama ponadprzeciętna wielkość komory ładunkowej nie gwarantuje z góry wyższego stopnia sprasowania makulatury. Ostateczna gęstość zależy przede wszystkim od prawidłowego doboru typu komory, gęstości początkowej wsadu oraz faktycznie generowanego ciśnienia, a nie wyłącznie od zewnętrznych wymiarów maszyny.
Gęstość sprasowanej beli oraz stabilność transportowa całego pakietu wynikają ze złożonego połączenia rodzaju poddawanej obróbce tektury, fizycznego przygotowania wsadu i rzetelnie dobranych możliwości technicznych zastosowanej prasy. Staranne spłaszczenie przestrzennych brył, mechaniczne oczyszczenie z zanieczyszczeń i przemyślane ułożenie materiału, w połączeniu z odpowiednio dostosowanym cyklem trzymania docisku, dają wysoce powtarzalne rezultaty. Taka dbałość o detale przynosi wymierne korzyści ekonomiczne niezależnie od całkowitej skali generowanych odpadów opakowaniowych. W profesjonalnej przestrzeni przemysłowej i komercyjnej najlepiej sprawdzają się rozwiązania konstrukcyjne bezpośrednio dopasowane do specyficznej charakterystyki przerabianego surowca. Działająca na rynku firma Metbud-Gończyce produkuje trwałe zgniatarki, belownice oraz prasy stacjonarne dostosowane do różnorodnych rodzajów kartonu i tektury. Systematyczna optymalizacja nowoczesnych układów hydraulicznych, stosowanych powszechnie w maszynach do obróbki odpadów, pozwala na coraz bardziej bezawaryjne i efektywniejsze zagęszczanie nawet najbardziej wymagających, silnie sprężynujących materiałów opakowaniowych.
Kategorie artykułów
Polecane artykuły
Jakie ozdobne trawy warto kupić w sklepie ogrodniczym w Warszawie?
Jak nowoczesne odmiany drzew wpływają na estetykę publicznych przestrzeni?
Budowa domu od podstaw – jakie kroki podejmujemy, aby spełnić oczekiwania klienta?