Artykuł sponsorowany
Dlaczego ABS, PP i PC wymagają różnych systemów powłok w produkcji detali OEM
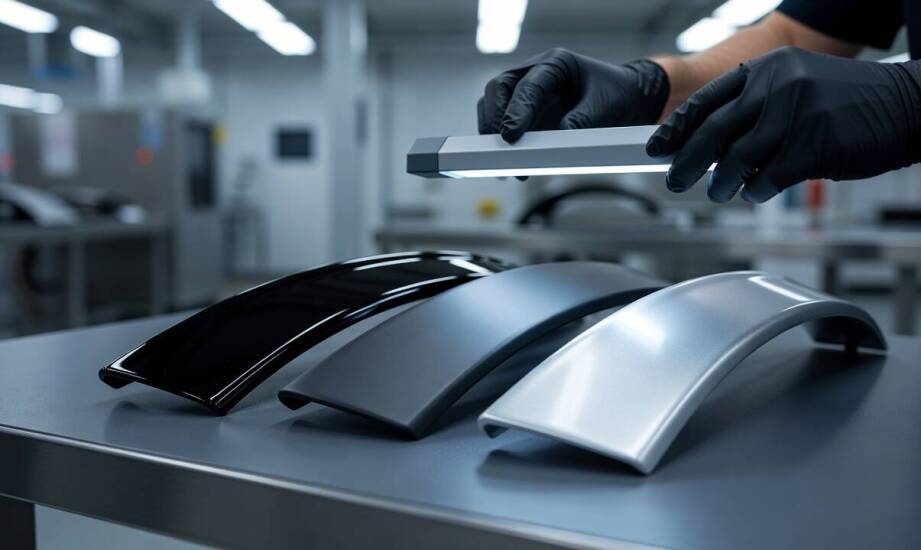
W produkcji seryjnej detali OEM ten sam efekt wizualny powierzchni wymaga zastosowania odmiennych systemów powłok w zależności od wybranego tworzywa bazowego. Polimery takie jak ABS, PP i PC znacząco różnią się strukturą chemiczną oraz budową wewnętrzną. Zastosowany materiał bezpośrednio wpływa na konieczny dobór chemii lakierniczej, parametrów samej aplikacji i ostateczną odporność wykończenia na zarysowania czy działanie agresywnych środków czyszczących.
Energia powierzchniowa i modyfikatory przyczepności
Właściwości fizykochemiczne polimerów w głównej mierze determinują sposób ich przygotowania do dalszej obróbki powlekającej. Polipropylen (PP) wykazuje najniższą całkowitą energię powierzchniową i znikomy komponent polarny w porównaniu do innych popularnych tworzyw technicznych stosowanych w branży produkcyjnej. Poliwęglan (PC) charakteryzuje się parametrami na średnim poziomie, natomiast kopolimer ABS wyróżnia się wyraźnie wyższą polarnością. Naturalne cechy ABS-u ułatwiają zwilżanie materiału farbą i budowanie silnej adhezji międzywarstwowej. Ograniczona polarność PP powoduje z kolei odrzucanie standardowych lakierów akrylowych oraz poliuretanowych bez wcześniejszej głębokiej modyfikacji podłoża.
Zastosowanie domieszek w procesie formowania wtryskowego drastycznie zmienia pierwotne zachowanie materiału w lakierni. Dodatki poślizgowe, powszechnie wprowadzane do polipropylenu w celu ułatwienia płynięcia w formie, dodatkowo obniżają energię powierzchniową i skutecznie utrudniają przyleganie powłoki. Napełniacze mineralne lub drobne włókna szklane w tworzywach wzmocnionych modyfikują topografię zewnętrzną oraz orientację cząstek w obszarze łączenia strumieni. Zjawisko to prowadzi do trudnych do przewidzenia lokalnych różnic w sile trzymania się lakieru.
Różnice w strukturze wymuszają odmienne podejście technologiczne na linii lakierniczej. Polimery styrenowe zazwyczaj dobrze przyjmują wykończenie i w standardowych zastosowaniach stosunkowo rzadko potrzebują specjalistycznych promotorów adhezji. Polipropylen wymaga bezwzględnej aktywacji chemicznej lub fizycznej, ponieważ w przeciwnym razie utwardzona warstwa odspaja się dużymi płatami w krótkim czasie eksploatacji. Poliwęglan pozwala na sprawne powlekanie, lecz nakładanie zbyt grubych warstw przy niewłaściwej elastyczności farby skutkuje powstawaniem siatki pęknięć pod wpływem wahań temperatury. W tworzywach zbrojonych ułożenie włókien równolegle do krawędzi spoiny mechanicznie osłabia punkt styku i podnosi ryzyko odwarstwienia warstwy wykończeniowej pod wpływem wibracji.
Wpływ geometrii detalu i przygotowanie powierzchni
Konstrukcja samego detalu, obecne linie łączenia strumieni tworzywa oraz ślady po układzie wlewowym bezpośrednio wpływają na uwidacznianie się wad wizualnych. Mikrorysy i zauważalne różnice w załamaniu światła ujawniają się najmocniej na elementach wykańczanych na ciemne kolory z wysokim połyskiem. W materiałach zbrojonych widoczność niedoskonałości ulega nasileniu przez specyficzną orientację przestrzenną twardego napełniacza. Aplikacja powłoki potrafi ukryć niewielkie ubytki, lecz przy błędnie zaprojektowanych przewężeniach linie pozostają widoczne nawet po nałożeniu wieloetapowego systemu ochronnego.
Właściwy proces obróbki zależy ściśle od wymagań stawianych danej części w urządzeniu końcowym. Aktywację płomieniową, obróbkę plazmową lub wyładowania koronowe rezerwuje się przeważnie dla opornych i niepolarnych struktur poliolefinowych. Zwykłe elementy z ABS i PC w wielu przypadkach zadowalają się dokładnym odtłuszczeniem i zmatowieniem powierzchni. Przy bardziej skomplikowanych kształtach geometrycznych oraz wyborze trudnych lakierów technicznych właściwe sieciowanie powłoki na ABS i PC wymaga użycia dedykowanego primera lub wstępnej aktywacji. Słaba przyczepność przy zachowaniu pełnego reżimu chemicznego często demaskuje błędy konstrukcyjne wyrobu. Zbyt ostre krawędzie zewnętrzne czy generujące naprężenia cienkie ścianki wymuszają fizyczną korektę formy wtryskowej.
W zintegrowanym modelu produkcji komponentów dla przemysłu motoryzacyjnego czy RTV/AGD wykończenie powierzchni następuje bez zbędnej zwłoki po uformowaniu detalu. Spółka Moldilus realizuje precyzyjne lakierowanie tworzyw sztucznych, łącząc proces nanoszenia powłok bezpośrednio z produkcją wieloseryjną na nowoczesnych maszynach. Oparcie całego łańcucha operacji na jednym zespole produkcyjnym pozwala ustabilizować parametry skurczu oraz właściwości wizualne od momentu przetwórstwa granulatu aż do momentu kompletacji zamówienia.
Zbudowanie odpornej bariery ochronnej zależy od trafnego powiązania specyfiki tworzywa, ukształtowania detalu oraz planowanych obciążeń środowiskowych. Odrzucenie sztywnych rozwiązań na rzecz indywidualnego dostrajania parametrów fizykochemicznych do konkretnego projektu stanowi fundament bezpiecznej produkcji seryjnej. Ostateczna estetyka oraz bezawaryjne działanie wyrobu zależą od pełnego zrozumienia relacji między strukturą wewnętrzną polimeru a nakładaną warstwą lakieru.
Kategorie artykułów
Polecane artykuły
Jakie ozdobne trawy warto kupić w sklepie ogrodniczym w Warszawie?
Jak nowoczesne odmiany drzew wpływają na estetykę publicznych przestrzeni?
Budowa domu od podstaw – jakie kroki podejmujemy, aby spełnić oczekiwania klienta?